文档摘录
以下为试读页文字,便于检索与引用;完整内容请下载原件。
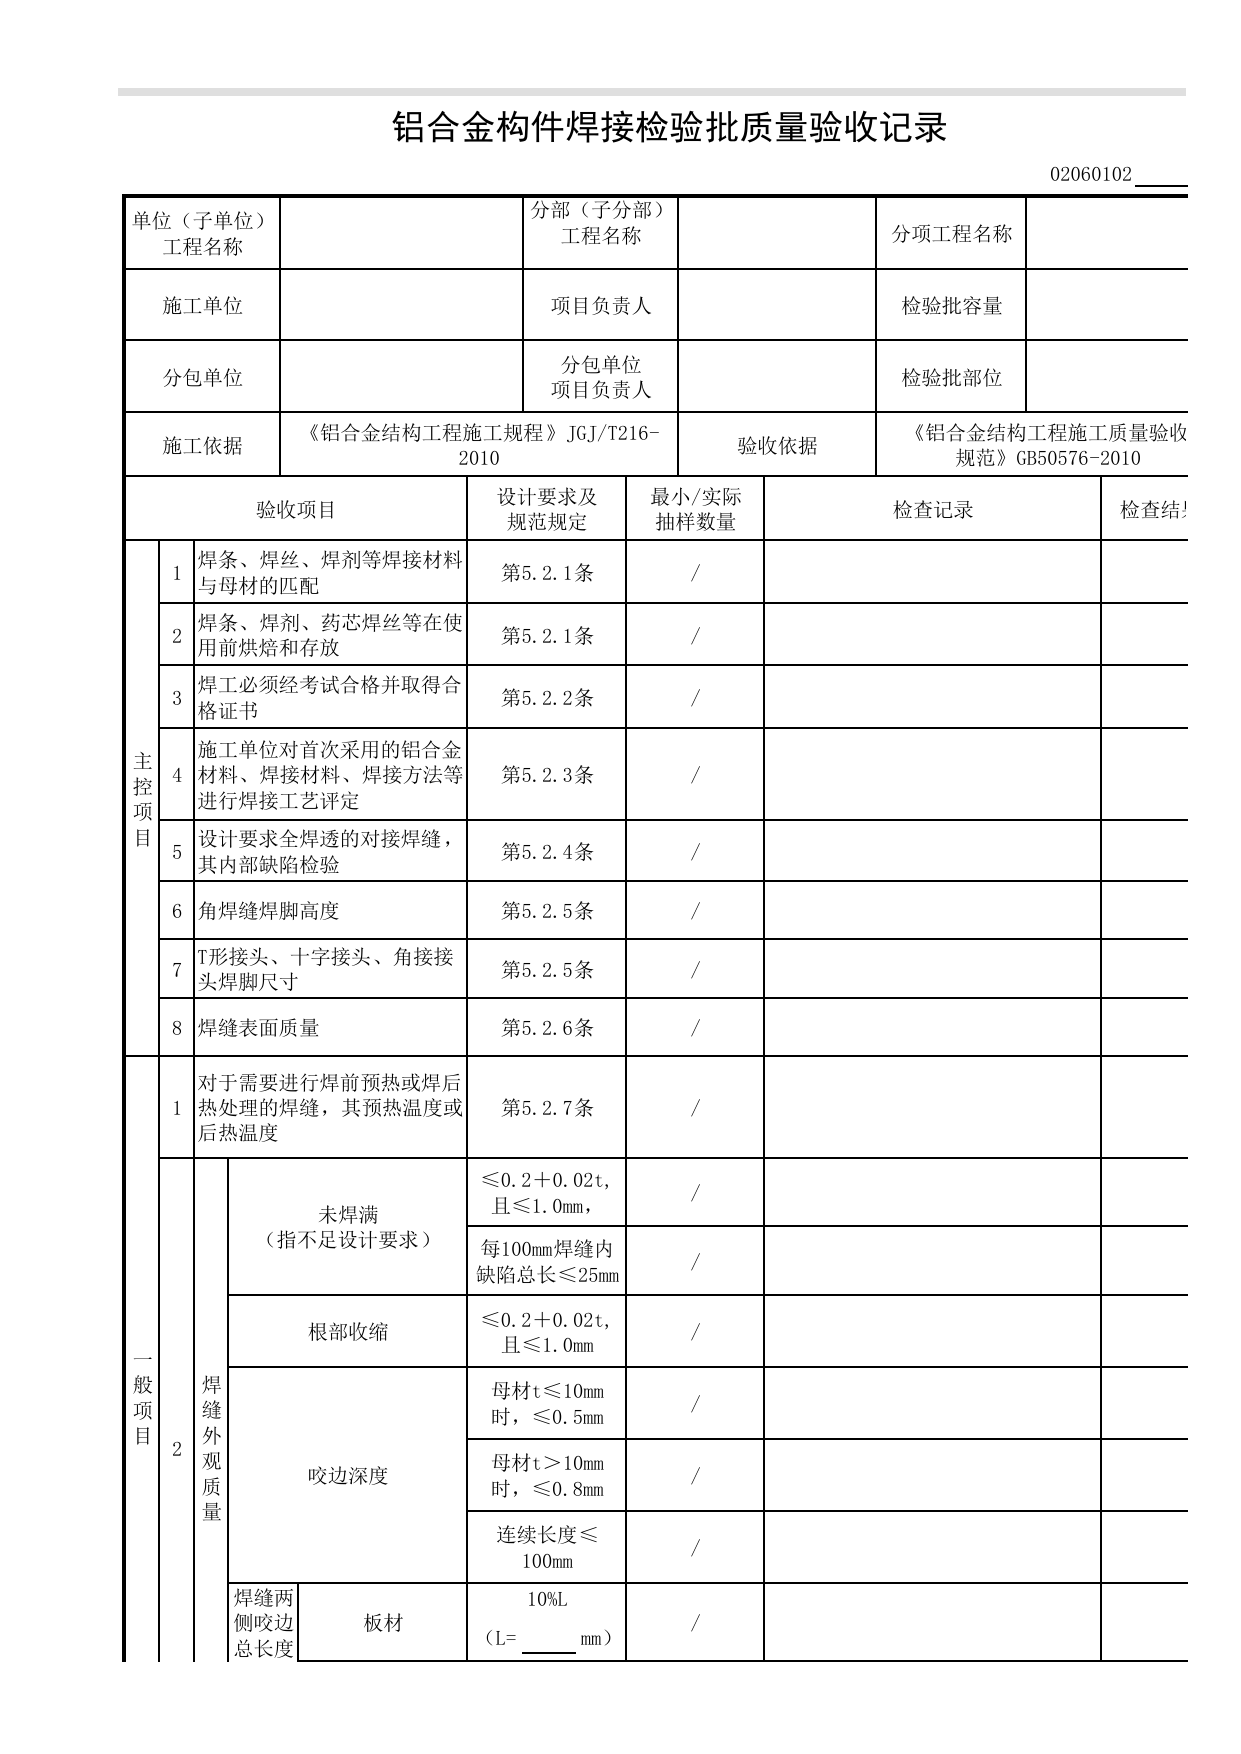
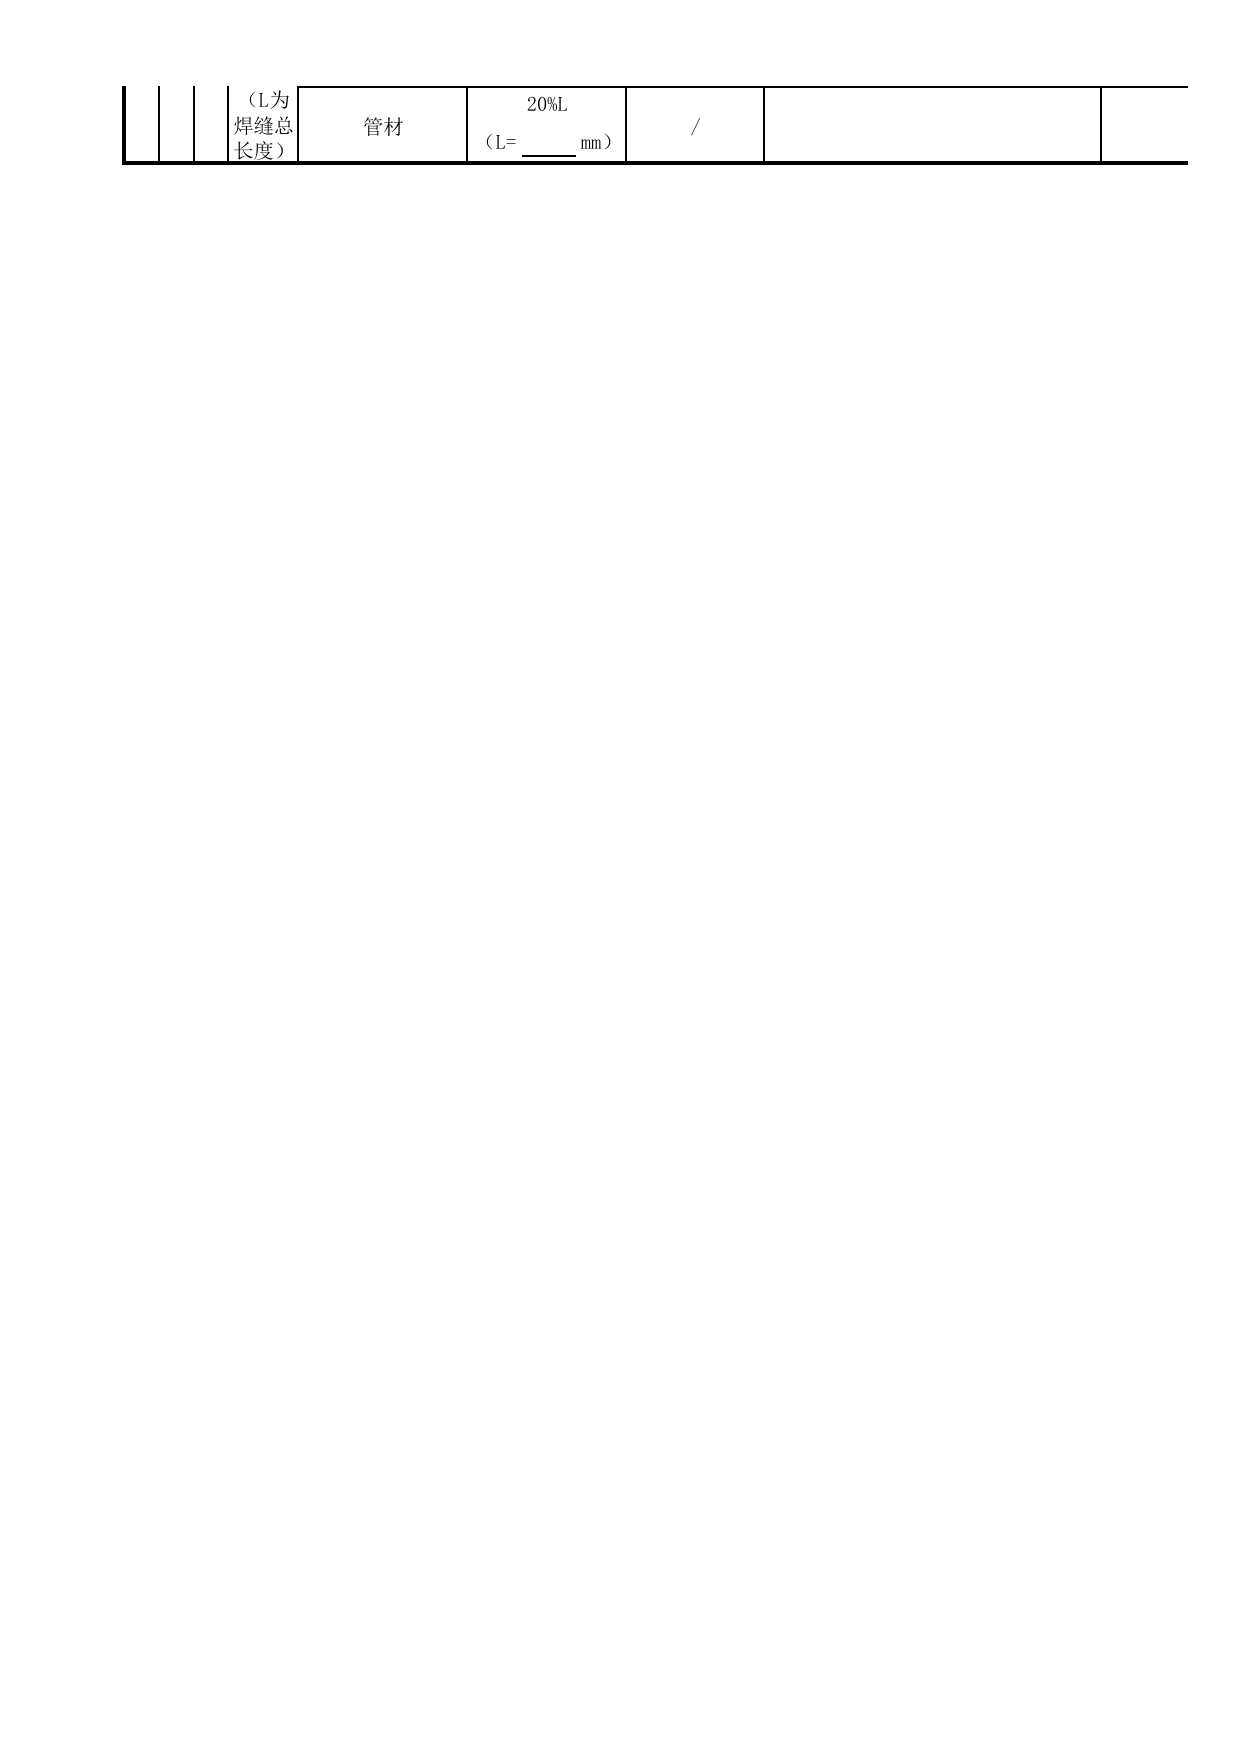
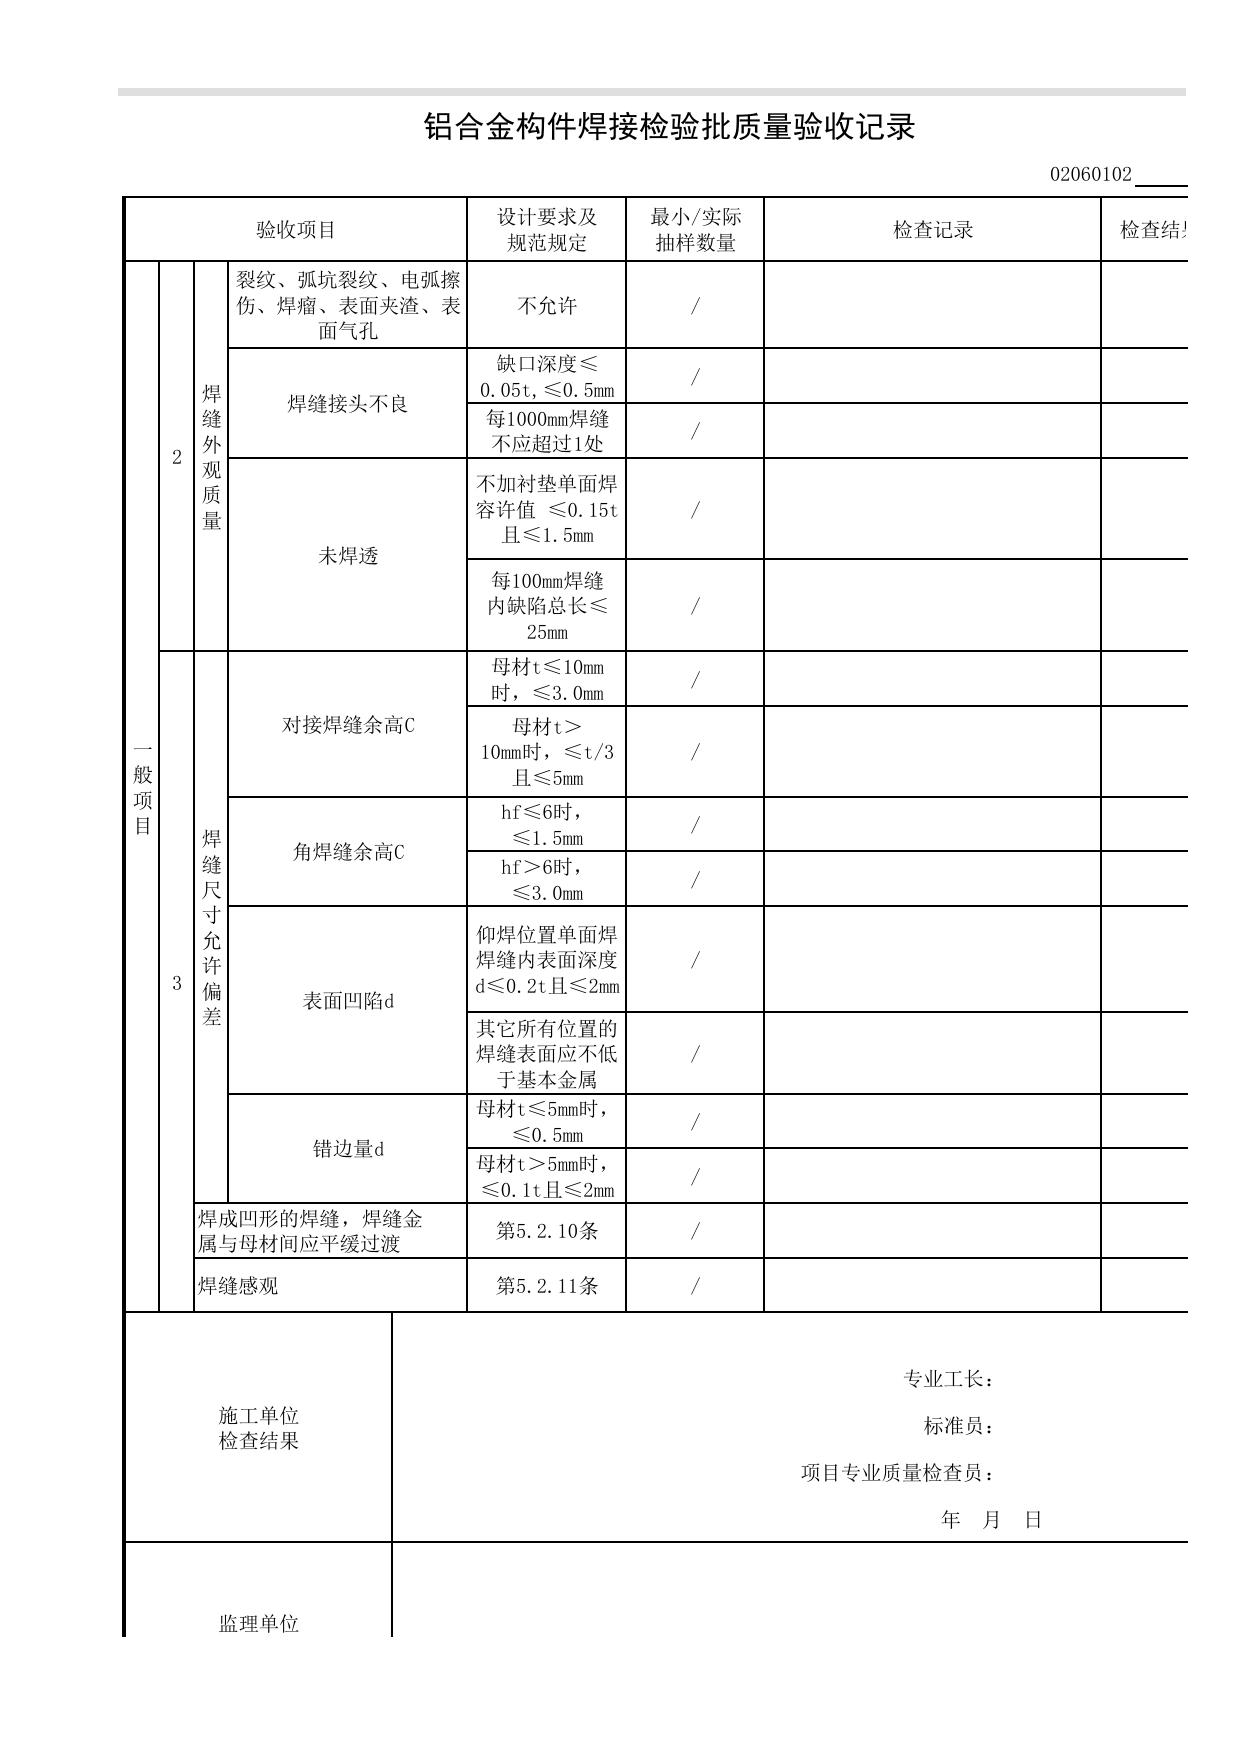
铝合金构件焊接检验批质量验收记录02060102单位(子单位)工程名称分部(子分部)工程名称分项工程名称施工单位项目负责人检验批容量分包单位分包单位项目负责人检验批部位施工依据《铝合金结构工程施工规程》JGJ/T216-2010验收依据《铝合金结构工程施工质量验收规范》GB50576-2010验收项目设计要求及规范规定最小/实际抽样数量检查记录检查结果主控项目1焊条、焊丝、焊剂等焊接材料与母材的匹配第5.2.1条/2焊条、焊剂、药芯焊丝等在使用前烘焙和存放第5.2.1条/3焊工必须经考试合格并取得合格证书第5.2.2条/4施工单位对首次采用的铝合金材料、焊接材料、焊接方法等进行焊接工艺评定第5.2.3条/5设计要求全焊透的对接焊缝,其内部缺陷检验第5.2.4条/6角焊缝焊脚高度第5.2.5条/7T形接头、十字接头、角接接头焊脚尺寸第5.2.5条/8焊缝表面质量第5.2.6条/一般项目1对于需要进行焊前预热或焊后热处理的焊缝,其预热温度或后热温度第5.2.7条/2焊缝外观质量未焊满(指不足设计要求)≤0.2+0.02t,且≤1.0mm,/每100mm焊缝内缺陷总长≤25mm/根部收缩≤0.2+0.02t,且≤1.0mm/咬边深度母材t≤10mm时,≤0.5mm/母材t>10mm时,≤0.8mm/连续长度≤100mm/焊缝两侧咬边总长度(L为焊缝总长度)板材10%L/(L=mm)一般项目2焊缝外观质量焊缝两侧咬边总长度(L为焊缝总长度)管材20%L/(L=mm)铝合金构件焊接检验批质量验收记录02060102验收项目设计要求及规范规定最小/实际抽样数量检查记录检查结果一般项目2焊缝外观质量裂纹、弧坑裂纹、电弧擦伤、焊瘤、表面夹渣、表面气孔不允许/焊缝接头不良缺口深度≤0.05t,≤0.5mm/每1000mm焊缝不应超过1处/未焊透不加衬垫单面焊容许值≤0.15t且≤1.5mm/每100mm焊缝内缺陷总长≤25mm/3焊缝尺寸允许偏差对接焊缝余高C母材t≤10mm时,≤3.0mm/母材t>10mm时,≤t/3且≤5mm/角焊缝余高Chf≤6时,≤1.5mm/hf>6时,≤3.0mm/表面凹陷d仰焊位置单面焊焊缝内表面深度d≤0.2t且≤2mm/其它所有位置的焊缝表面应不低于基本金属/错边量d母材t≤5mm时,≤0.5mm/母材t>5mm时,≤0.1t且≤2mm/焊成凹形的焊缝,焊缝金属与母材间应平缓过渡第5.2.10条/焊缝感观第5.2.11条/施工单位检查结果专业工长:标准员:项目专业质量检查员:年月日监理单位验收结论
相关文档
 02060102_铝合金构件焊接检验批质量验收记录_0206_铝合金结构_02主体结构_检验批质量验收记录_C8 过程验收资料_C 施工资料_安徽省建筑工程资料管理规程(DB34∕T918-2019)
 【铝合金构件组装】02060402_铝合金构件组装检验批质量验收记录_0206_铝合金结构_02主体结构_检验批质量验收记录_C8 过程验收资料_C 施工资料_建筑工程(DB34_T918-2019)
 【铝合金构件组装】02060401_螺栓球检验批质量验收记录_0206_铝合金结构_02主体结构_检验批质量验收记录_C8 过程验收资料_C 施工资料_建筑工程(DB34_T918-2019)
 02060803_铝合金面板安装检验批质量验收记录_0206_铝合金结构_02主体结构_检验批质量验收记录_C8 过程验收资料_C 施工资料_建筑工程(DB34_T918-2019)
 02060802_铝合金面板制作检验批质量验收记录_0206_铝合金结构_02主体结构_检验批质量验收记录_C8 过程验收资料_C 施工资料_建筑工程(DB34_T918-2019)
 02060801_铝合金面板检验批质量验收记录_0206_铝合金结构_02主体结构_检验批质量验收记录_C8 过程验收资料_C 施工资料_建筑工程(DB34_T918-2019)
 02060702_铝合金空间网格结构总拼和安装检验批质量验收记录_0206_铝合金结构_02主体结构_检验批质量验收记录_C8 过程验收资料_C 施工资料_建筑工程(DB34_T918-2019)
 02060701_铝合金空间网格结构支承面检验批质量验收记录_0206_铝合金结构_02主体结构_检验批质量验收记录_C8 过程验收资料_C 施工资料_建筑工程(DB34_T918-2019)