文档摘录
以下为试读页文字,便于检索与引用;完整内容请下载原件。
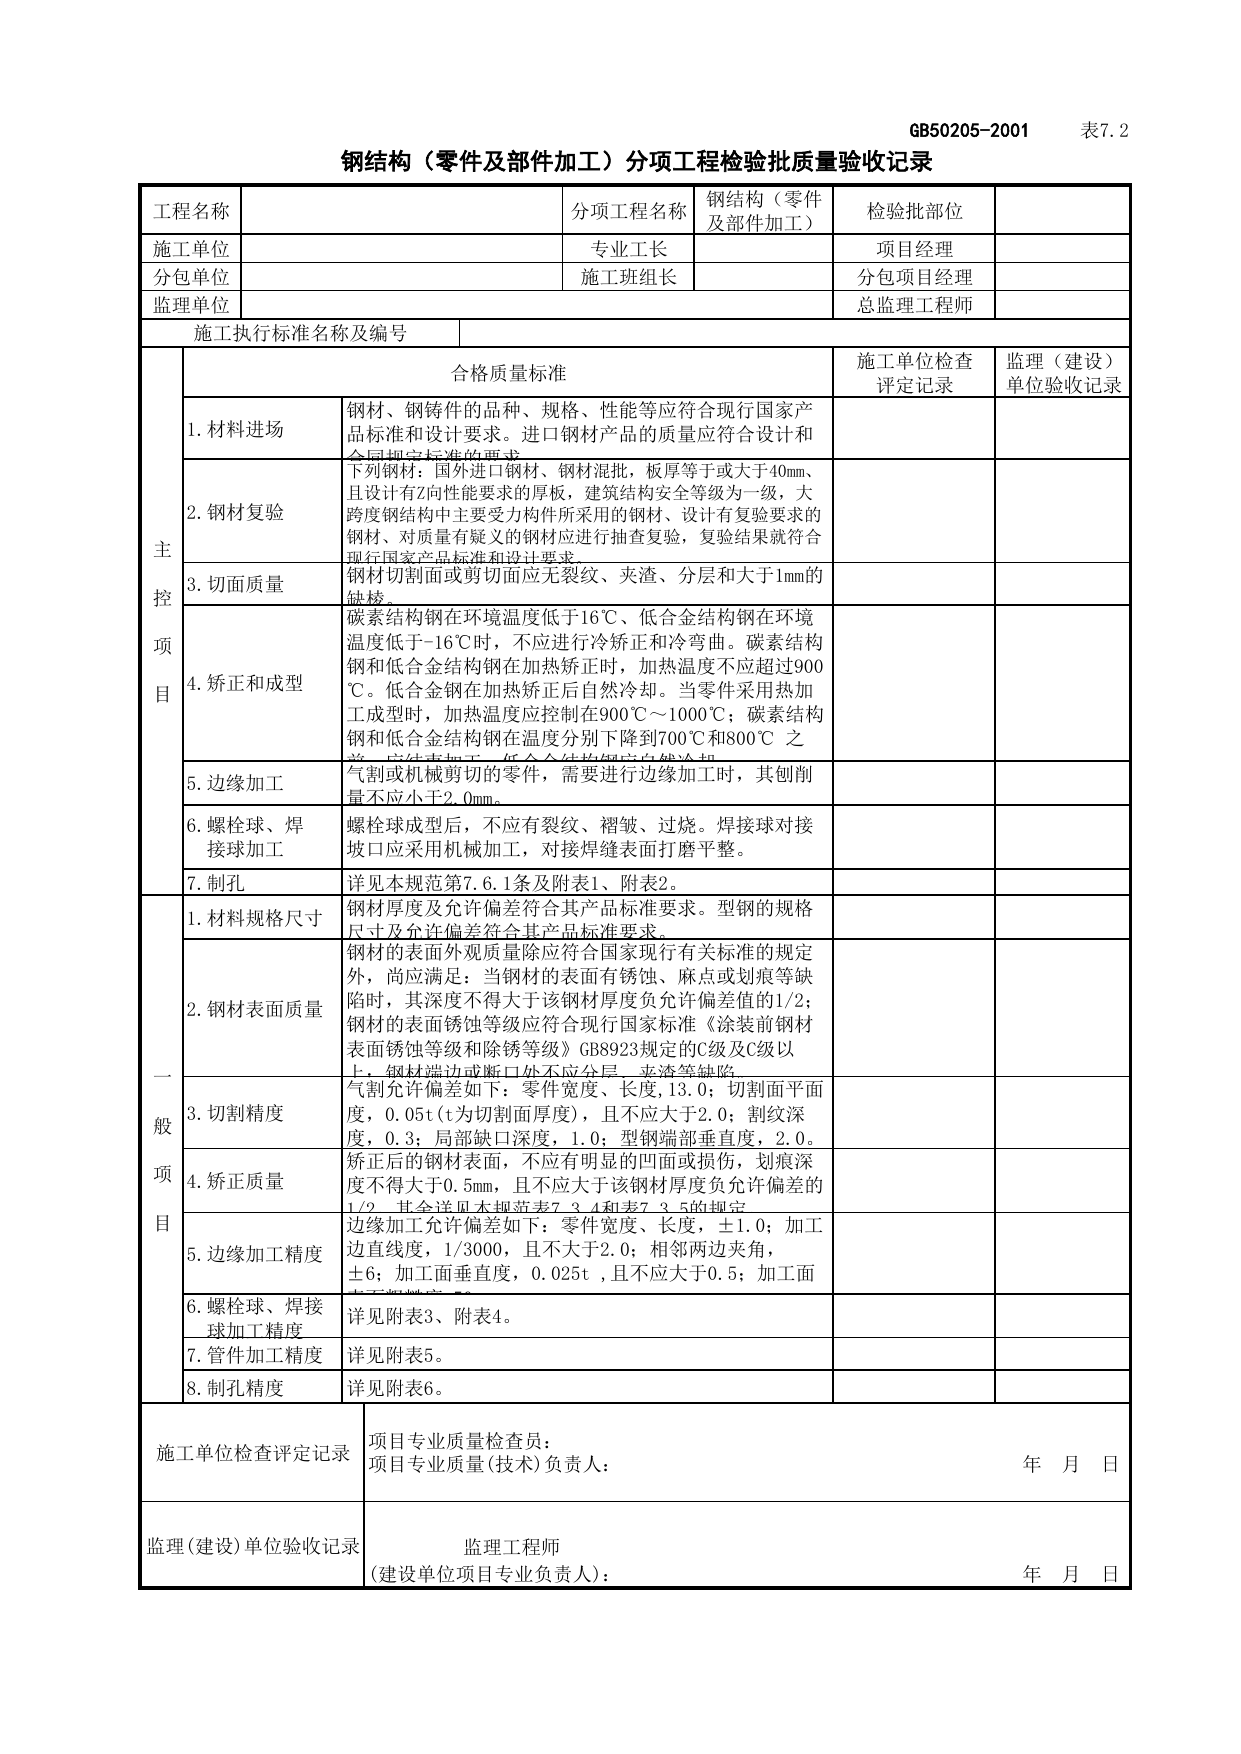
GB50205-2001表7.2钢结构(零件及部件加工)分项工程检验批质量验收记录工程名称分项工程名称钢结构(零件及部件加工)检验批部位施工单位专业工长项目经理分包单位施工班组长分包项目经理监理单位总监理工程师施工执行标准名称及编号主控项目合格质量标准施工单位检查评定记录监理(建设)单位验收记录1.材料进场钢材、钢铸件的品种、规格、性能等应符合现行国家产品标准和设计要求。进口钢材产品的质量应符合设计和合同规定标准的要求。2.钢材复验下列钢材:国外进口钢材、钢材混批,板厚等于或大于40mm、且设计有Z向性能要求的厚板,建筑结构安全等级为一级,大跨度钢结构中主要受力构件所采用的钢材、设计有复验要求的钢材、对质量有疑义的钢材应进行抽查复验,复验结果就符合现行国家产品标准和设计要求。3.切面质量钢材切割面或剪切面应无裂纹、夹渣、分层和大于1mm的缺棱。4.矫正和成型碳素结构钢在环境温度低于16℃、低合金结构钢在环境温度低于-16℃时,不应进行冷矫正和冷弯曲。碳素结构钢和低合金结构钢在加热矫正时,加热温度不应超过900℃。低合金钢在加热矫正后自然冷却。当零件采用热加工成型时,加热温度应控制在900℃~1000℃;碳素结构钢和低合金结构钢在温度分别下降到700℃和800℃之前,应结束加工;低合金结构钢应自然冷却。5.边缘加工气割或机械剪切的零件,需要进行边缘加工时,其刨削量不应小于2.0mm。6.螺栓球、焊接球加工螺栓球成型后,不应有裂纹、褶皱、过烧。焊接球对接坡口应采用机械加工,对接焊缝表面打磨平整。7.制孔详见本规范第7.6.1条及附表1、附表2。一般项目1.材料规格尺寸钢材厚度及允许偏差符合其产品标准要求。型钢的规格尺寸及允许偏差符合其产品标准要求。2.钢材表面质量钢材的表面外观质量除应符合国家现行有关标准的规定外,尚应满足:当钢材的表面有锈蚀、麻点或划痕等缺陷时,其深度不得大于该钢材厚度负允许偏差值的1/2;钢材的表面锈蚀等级应符合现行国家标准《涂装前钢材表面锈蚀等级和除锈等级》GB8923规定的C级及C级以上;钢材端边或断口处不应分层、夹渣等缺陷。3.切割精度气割允许偏差如下:零件宽度、长度,13.0;切割面平面度,0.05t(t为切割面厚度),且不应大于2.0;割纹深度,0.3;局部缺口深度,1.0;型钢端部垂直度,2.0。4.矫正质量矫正后的钢材表面,不应有明显的凹面或损伤,划痕深度不得大于0.5mm,且不应大于该钢材厚度负允许偏差的1/2。其余详见本规范表7.3.4和表7.3.5的规定。5.边缘加工精度边缘加工允许偏差如下:零件宽度、长度,±1.0;加工边直线度,1/3000,且不大于2.0;相邻两边夹角,±6;加工面垂直度,0.025t,且不应大于0.5;加工面表面粗糙度,50。6.螺栓球、焊接球加工精度详见附表3、附表4。7.管件加工精度详见附表5。8.制孔精度详见附表6。施工单位检查评定记录项目专业质量检查员:项目专业质量(技术)负责人:年月日监理(建设)单位验收记录监理工程师(建设单位项目专业负责人):年月日
相关文档
 010904钢结构(高强度螺栓连接)分项工程检验批质量验收_钢结构_地基与基础工程检查用表_施工质量验收检查用表_合肥市施工质量验收表_安徽省建筑资料库
 010903钢结构(普通紧固件连接)分项工程检验批质量验收_钢结构_地基与基础工程检查用表_施工质量验收检查用表_合肥市施工质量验收表_安徽省建筑资料库
 010902钢结构(焊钉焊接)分项工程检验批质量验收记录_钢结构_地基与基础工程检查用表_施工质量验收检查用表_合肥市施工质量验收表_安徽省建筑资料库
 010901钢结构(钢构件焊接)分项工程检验批质量验收记录_钢结构_地基与基础工程检查用表_施工质量验收检查用表_合肥市施工质量验收表_安徽省建筑资料库
 010905_防腐涂料装工程检验批质量验收记录表_0109_钢结构_01地基与基础_检验批质量验收记录_C7 施工质量验收记录_C-施工资料_安徽省建筑资料库
 010906_防火涂料涂装工程检验批质量验收记录表_0109_钢结构_01地基与基础_检验批质量验收记录_C7 施工质量验收记录_C-施工资料_安徽省建筑资料库
 010902-2_高强度螺栓连接工程检验批质量验收记录表_0109_钢结构_01地基与基础_检验批质量验收记录_C7 施工质量验收记录_C-施工资料_安徽省建筑资料库
 010902-1_普通紧固件连接工程检验批质量验收记录表_0109_钢结构_01地基与基础_检验批质量验收记录_C7 施工质量验收记录_C-施工资料_安徽省建筑资料库